介绍
磁粉检测(MT)是用于检测铁磁材料表面和亚表面缺陷的 最广泛使用的无损检测(NDT)方法之一。由于其精度高、成本相对较低且实施速度快,该方法被广泛应用于石油天然气、发电厂、汽车和航空航天等各个行业。
磁粉检测基本原理
作用机制
该方法的原理是 在零件中产生磁场,并使用微小的磁性颗粒(通常是氧化铁)。当在零件中产生磁场时:
-
如果存在缺陷(例如裂纹),该区域的磁场就会发生扭曲。
-
磁性粒子聚集在缺陷处。
-
这种积累会形成可见的图案,表明存在缺陷。
需审查的材料
该方法仅适用于铁磁材料 ,例如:
-
碳钢
-
合金钢
-
它用于铸铁
,不适用于铝、铜和奥氏体不锈钢等非磁性材料。
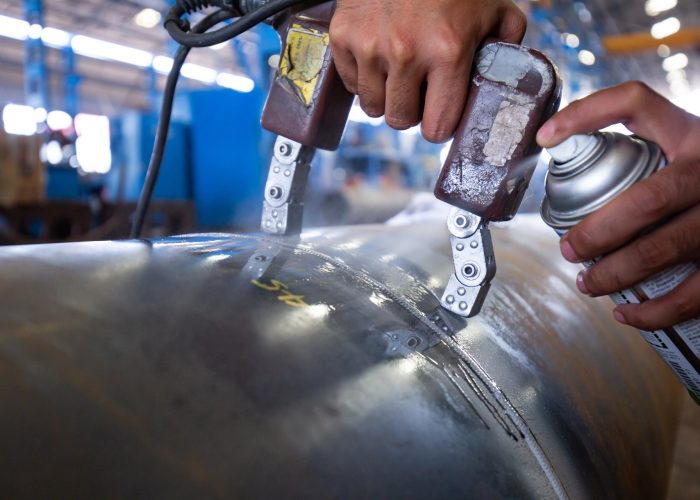 MT 考试所需的设备
1.充磁装置
-
磁轭:用于局部磁化
-
夹紧电缆:在大型部件上产生磁场
-
杆装置:用于检查管道和气缸
2. 磁性粒子
-
可见颗粒:通常为黑色或红色
-
荧光颗粒:增加紫外线下的灵敏度
-
湿颗粒:悬浮在液体载体(油或水)中
-
干颗粒:适用于粗糙表面或高温
3.其他设备
-
紫外线(用于荧光颗粒)
-
场强计
-
温度计和粘度计
磁粉检测步骤
1. 表面处理
-
清除表面的油脂、油和污垢
-
去除氧化皮和油漆
-
表面干燥
2. 创造磁场
-
选择正确的方法(纵向或横向磁铁)
-
确定相对于可能缺陷的适当场方向
-
施加适当的电流
3. 磁性粒子的应用
-
均匀颗粒喷涂
-
足够的时间让颗粒积聚
-
去除多余的颗粒
4. 审查并记录结果
-
查看形成的图案
-
记录缺陷的位置和大小
-
如果需要拍照
不同的磁化方法
1.直流电(DC)法
-
深入表面以下
-
适用于检测表面以下缺陷
2.交流电(AC)法
-
关注表面缺陷
-
对小裂纹高度敏感
3.剩磁法
-
切断电源后进行检查。
-
适用于具有高磁保持能力的部件
磁粉检测的好处
-
检测微小裂纹(甚至小于 0.1 毫米)的灵敏度高
-
与其他 NDT 方法相比,执行速度更快
-
设备和耗材成本相对较低
-
立竿见影的效果
-
现场使用的可能性 (现场检查)
-
所需的表面处理 比 PT更少
MT 方法的局限性
-
仅适用于铁磁材料。
-
需要直接接触零件表面
-
如果大电流使用不当,可能会造成灼伤
-
在某些情况下测试后需要消磁
-
检测平行于磁场方向的缺陷的局限性
机器翻译测试的工业应用
石油和天然气行业
-
管道焊缝检验
-
检查法兰连接
-
压力容器的质量控制
发电厂行业
-
涡轮机和发电机的检查
-
检查轴和齿轮
-
蒸汽锅炉检验
汽车行业
-
铸件质量控制
-
悬架系统检查
-
检查发动机部件
航空航天业
-
关键飞机部件的检查
-
燃气轮机零部件的质量控制
-
着陆系统检查
与 MT 测试相关的标准
-
ASTM E709:磁粉检测标准指南
-
ASTM E1444:标准测试方法
-
ISO 9934:国际机器翻译测试标准
-
ASME 第 V 部分:压力工业的测试要求
进行 MT 测试时的安全提示
-
使用个人防护设备(手套、护目镜)
-
处理高电流时务必小心。
-
使用荧光颗粒时应适当通风
-
保护眼睛免受紫外线伤害
-
避免长时间接触化学品。
MT 与其他 NDT 方法的比较
| 方法 | 需审查的材料 | 探测深度 | 成本 | 执行速度 |
|---|---|---|---|---|
| 公吨 | 铁磁体 | 表面和地下(最深 6 毫米) | 中等的 | 顶部 |
| 太平洋标准时间 | 所有材料 | 只是表面 | 向下 | 中等的 |
| 犹他州 | 大多数材料 | 国内的 | 顶部 | 中等的 |
| 逆转录 | 大多数材料 | 国内的 | 非常高 | 向下 |
机器翻译技术的最新进展
-
开发灵敏度更高的智能粒子
-
用于记录和分析结果的数字系统
-
与数字成像技术的集成
-
使用机器人在危险环境中进行检查
结论
磁粉检测是 检测铁磁材料表面和亚表面缺陷最有效、最经济的 方法之一。通过选择合适的磁化方法和最佳的磁粉,可以获得非常精确的结果。 由于其操作简便、结果易于解释,该方法在各行各业的质量控制程序中占有特殊地位。
为了正确执行此测试,建议寻求经验丰富的无损检测专业人员的帮助,并严格遵循相关标准。随着技术的进步,磁检测方法不断发展,其效率也不断提高。